実験名
放電加工におけるパワーアンプ ATA-61520 の応用
実験原理
放電加工(EDM)では、工具電極と被加工物電極の間に高周波のパルス電圧を印加し、両電極表面の相対間隔が最も小さい箇所、または絶縁耐力が最も低い箇所で加工液を絶縁破壊させます。これにより工具電極と被加工物電極の間でパルス状の火花放電が連続して発生します。火花放電によって形成されるプラズマチャネルの温度は 5000~7000K に達し、あらゆる金属材料を溶融・気化させて除去するのに十分な温度です。そのため、放電のたびに工具電極と被加工物電極に微小な放電痕が形成されます。
使用機器
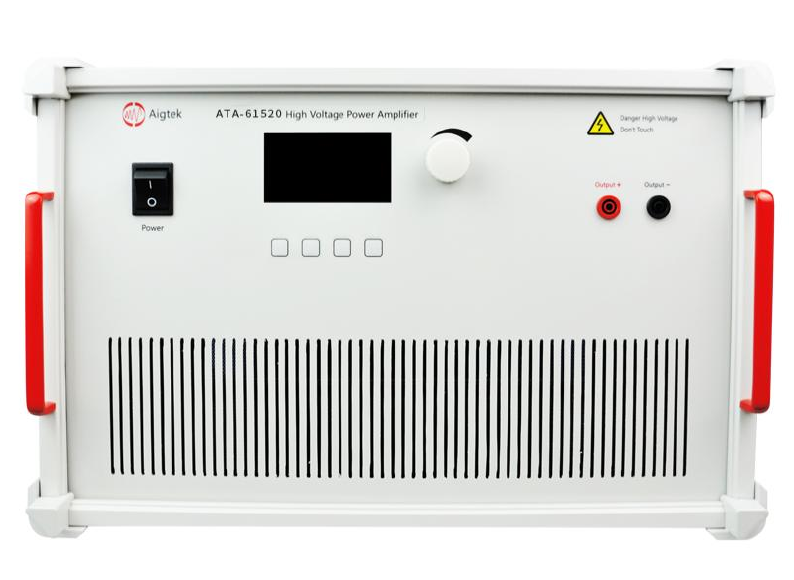
パワーアンプ ATA-61520
ファンクションジェネレータ
放電加工システム
金型鋼板
実験手順
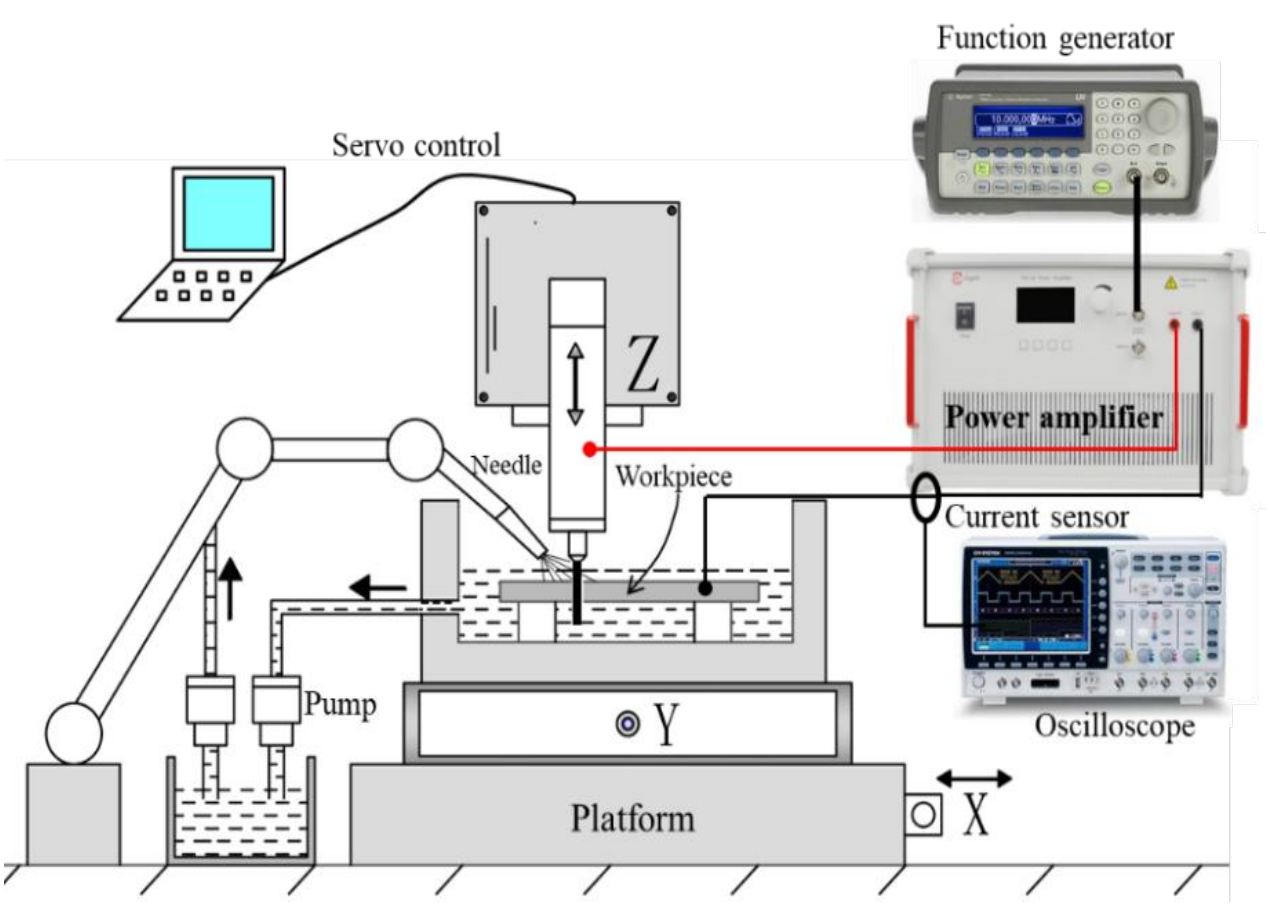
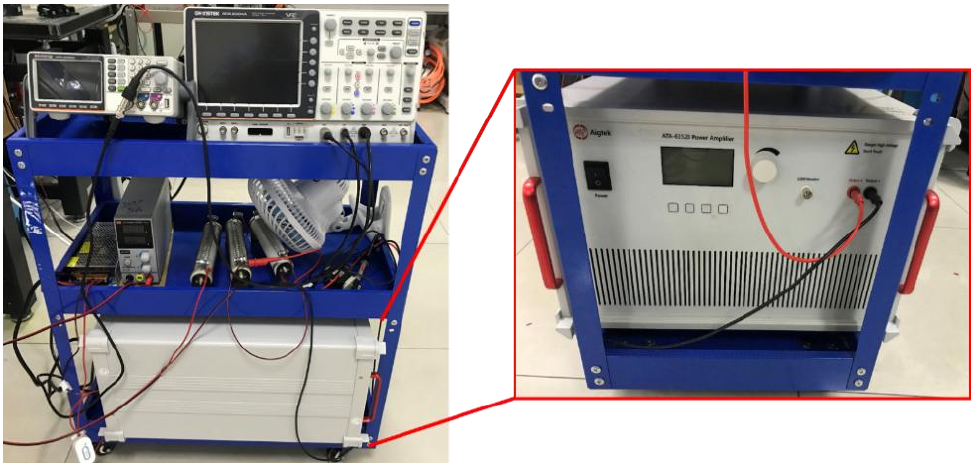
ATA-61520 パワーアンプを用いて放電加工システムを構築しました(図1)。放電加工の電源システムは図2のとおりです。ファンクションジェネレータで高周波パルス信号を生成し、ATA-61520 パワーアンプで増幅して、放電加工に必要な大電力の高周波パルス電圧を発生させます。
実験結果
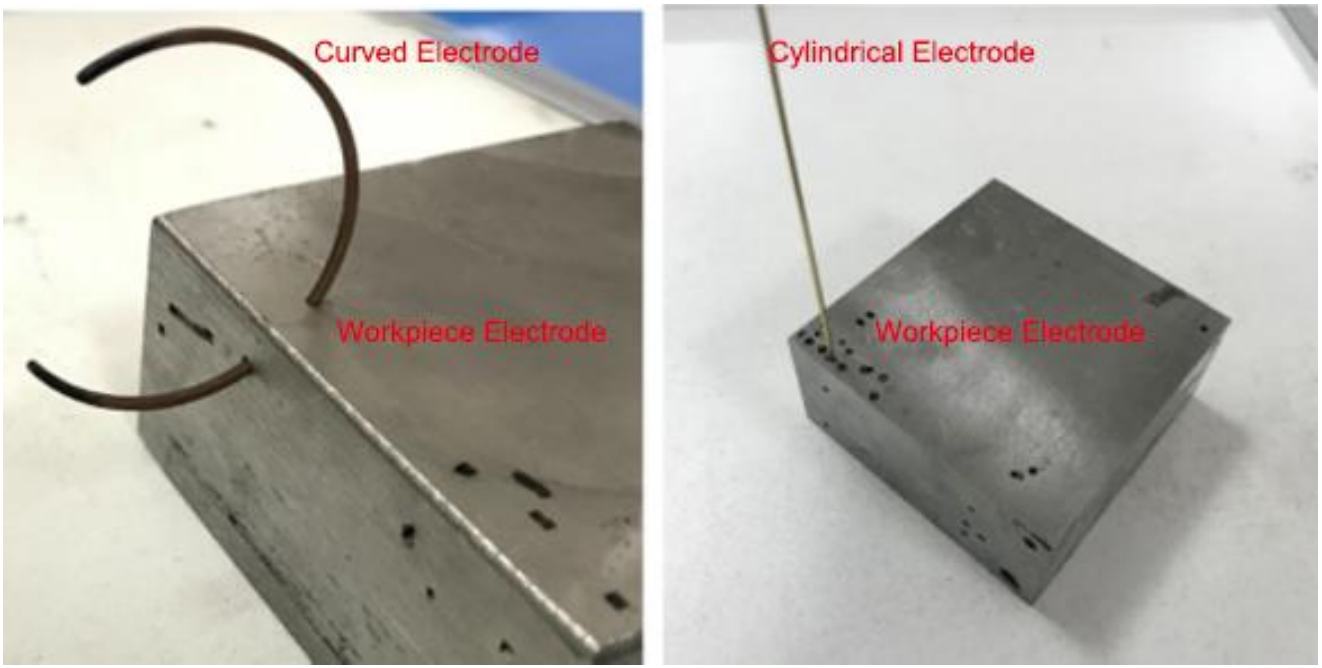
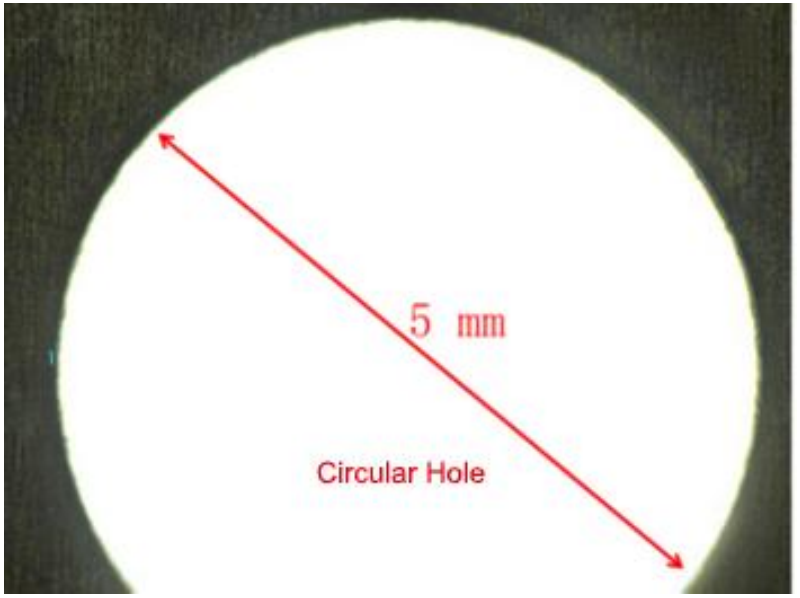
ATA-61520 パワーアンプで構成した高周波・超短パルス幅電源を用いて、放電加工の実験を行いました。図3・図4は金型鋼に加工した異形穴です。曲がった銅電極で曲線状の穴を、円柱状の銅電極で高精度の深穴を加工しました。
実験の結論
ATA-61520 パワーアンプは大電力条件下で高周波電圧を供給でき、使いやすさ、高精度、高安定性、高いコストパフォーマンスを備えています。高周波・パルス幅電源を必要とする加工分野に非常に適しており、放電加工における本電源の利点が実験により確認されました。
ATA-61520 の仕様
項目 | 仕様 |
|---|---|
型番 | ATA-61520 |
帯域幅(-3dB) | 200Hz-150KHz |
出力電圧 | 0~+150V |
出力電流 | 20Ap |
出力電力 | 3000W |
電圧利得 | x0~50(0.1ステップ) |