実験名
精密電解加工におけるパワーアンプATA-1220Dの応用
実験原理
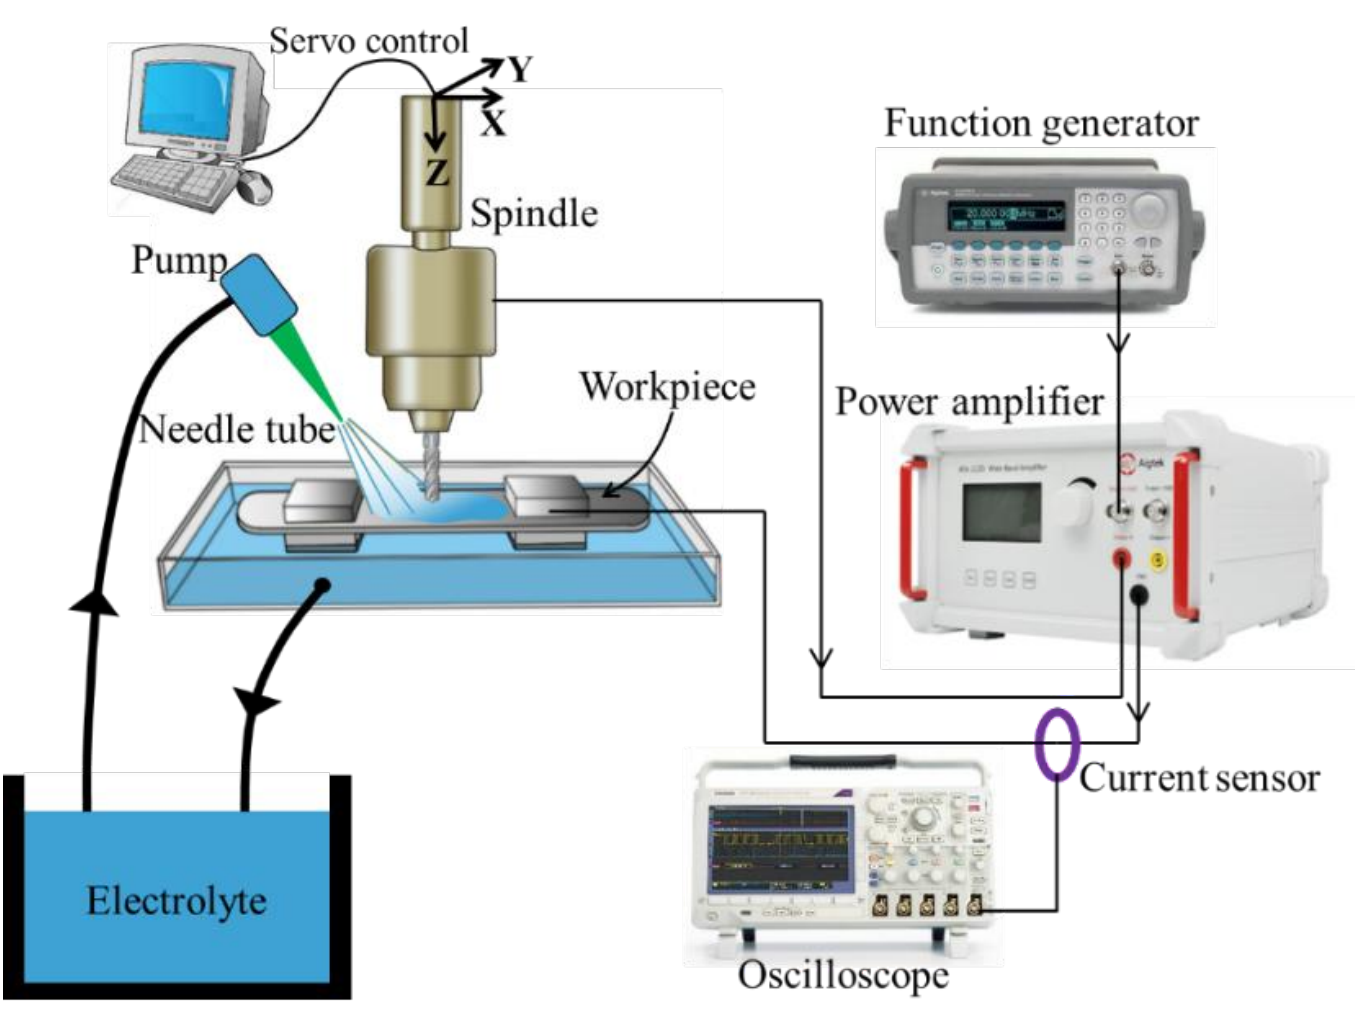
電解加工(ECM)は、電解液中での金属の電気化学的な陽極溶解を利用した特殊加工法です。電解加工では、工作物を電源の正極に、工具を電源の負極に接続し、工具と工作物の間に一定の加工ギャップを保ちます。ギャップには電解液を流し、工作物の材料をイオンとして電解液中に溶解させることで、材料を除去加工します。
直流電源を用いる従来の電解加工には、加工精度が低く加工品質が劣るという課題があります。高周波・超短パルス幅のパルス電源を電解加工に用いることで、電解加工の精度は大きく向上します。本実験では広帯域パワーアンプATA-122Dを用いて微細電解加工用の電源システムを構築しました。図1に示すように、ファンクションジェネレータで高周波パルス信号を発生させ、ATA-122D広帯域パワーアンプでこの高周波信号を増幅して微細電解加工を実現します。
実験結果
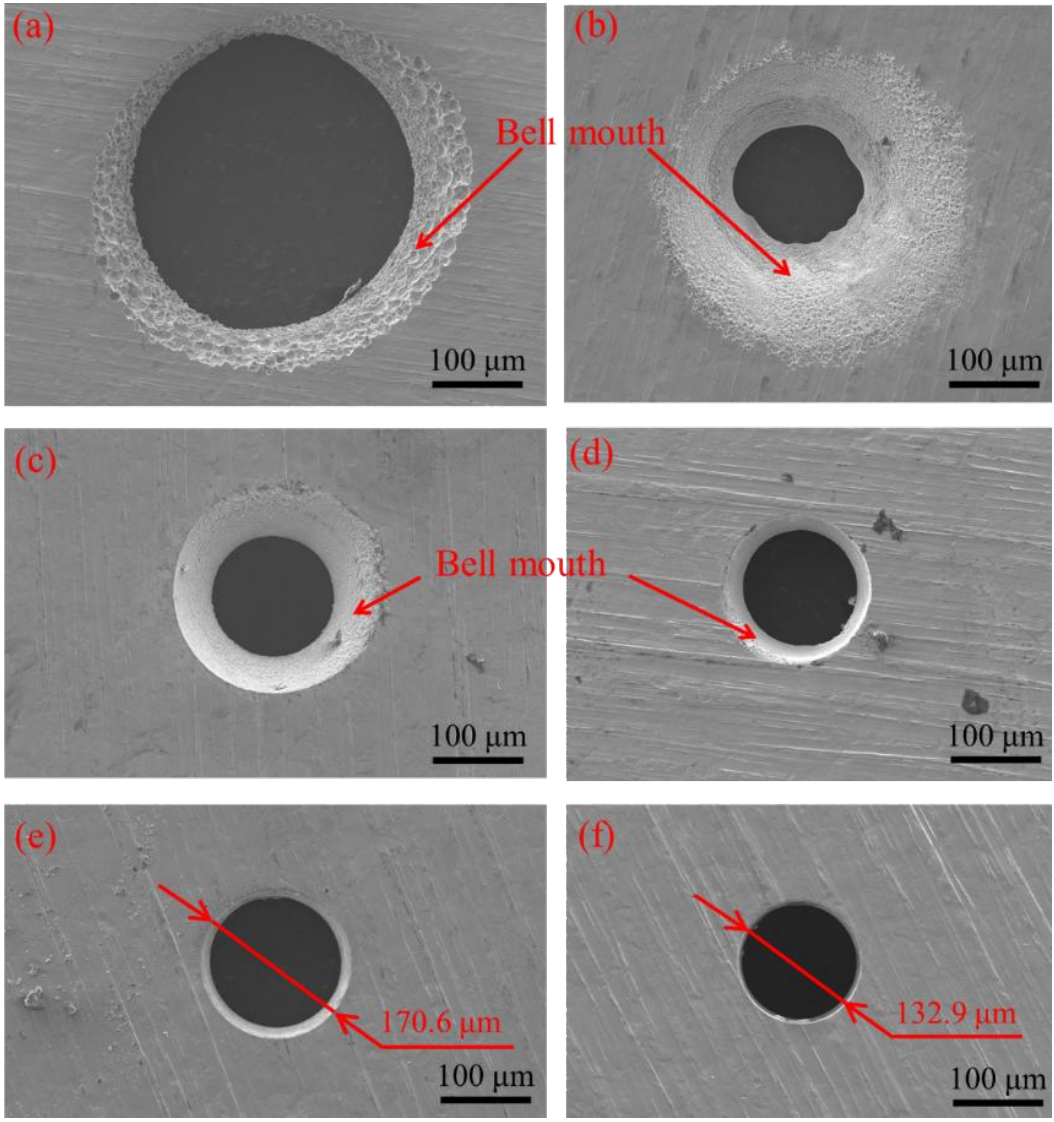
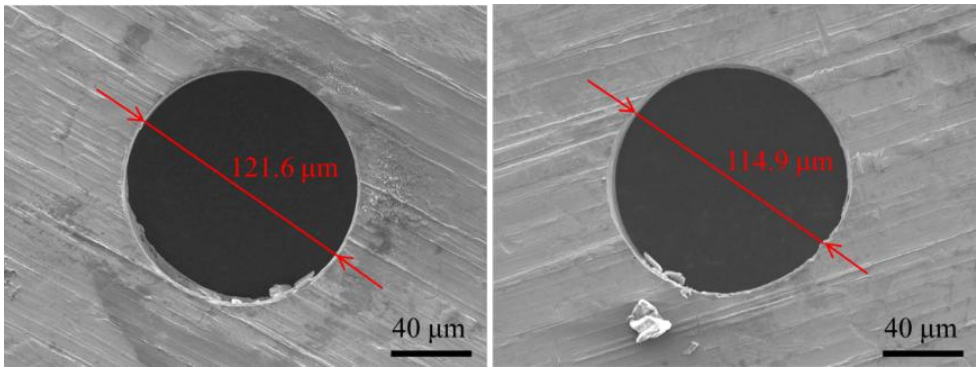
実験では、ATA-122D広帯域パワーアンプで構成した高周波・超短パルス幅電源を用いて、微細穴の電解加工を実験的に検討しました。結果を図2に示します。図2の(a)、(b)、(c)、(d)、(e)、(f)は、それぞれパルス周波数0、1、10、50、100、500kHzで加工した微細穴の電子顕微鏡像です。工具直径は100μmです。電源周波数が高くなるにつれて、穴形状の精度と加工品質が著しく向上していることが分かります。さらに、700kHzの周波数で高精度な微細穴加工も実現しました(図3)。